从蜡模到璀璨 详解首饰加工与珠宝制作的完整流程
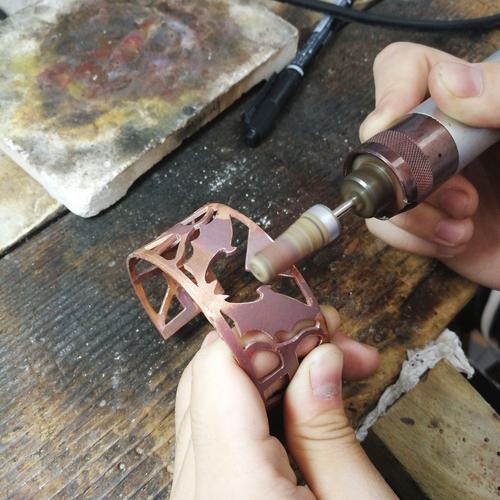
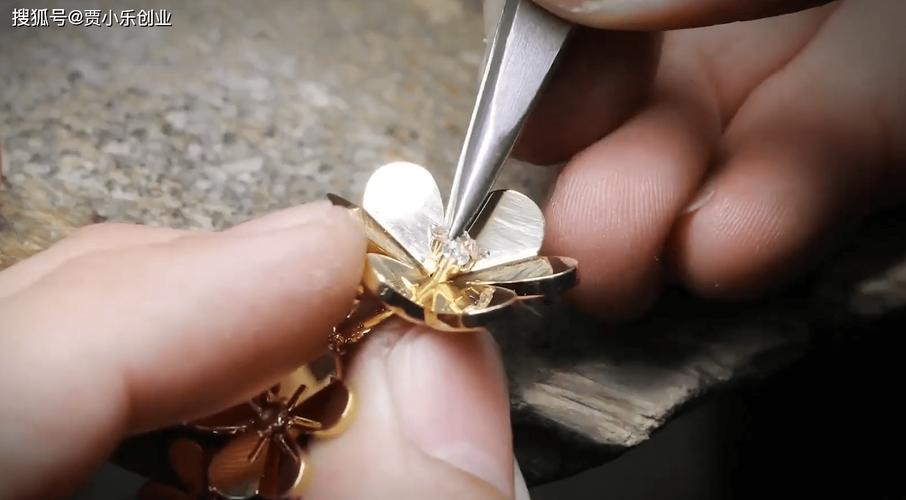
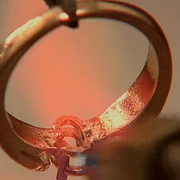
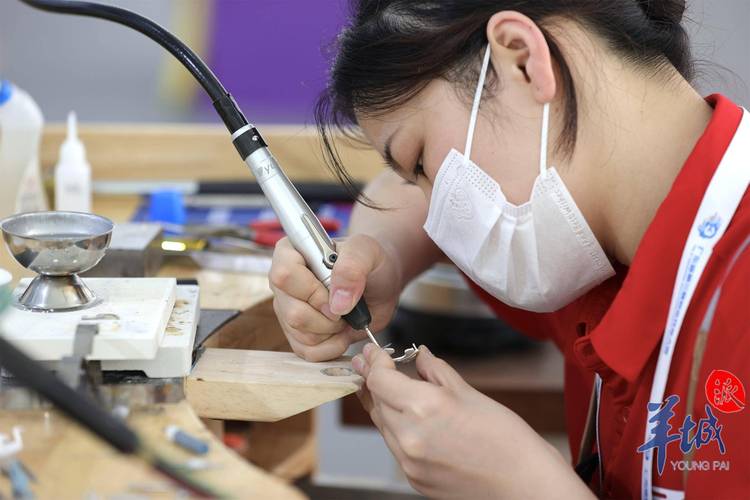
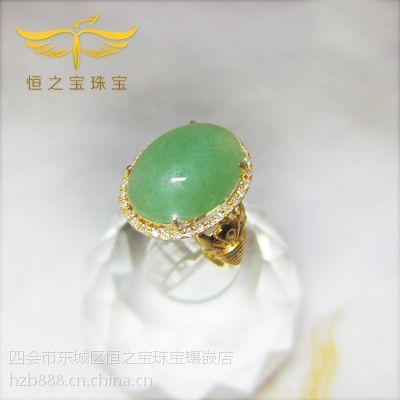
一枚精致的珠宝从设计图纸走向消费者手中,需要经历一系列精密而复杂的手工与机械加工步骤。无论是黄金、铂金还是白银首饰,其制作流程虽有细节差异,但核心工序基本相通。以下将完整梳理首饰加工与珠宝制作的标准化流程,帮助读者理解一件珠宝背后跨越数十道工序的“淬炼之旅”。\n\n### 一、设计构思与起版\n\n任何首饰的生命都始于设计。设计师根据市场需求、客户定制要求或品牌季度主题,绘制出手绘或电脑辅助设计的三视图与效果图,明确尺寸、宝石规格、金属种类及镶嵌方式。设计确认后进入起版阶段——这是决定首饰最终形态与耐久性的关键环节。常见的起版方式有三种:\n\n- 手工银版:由起版师直接用银材锯切、锉修、焊接出原模,适合结构复杂或高度定制的款式;\n- 电脑起版:利用三维建模软件建立数字模型,再通过3D打印树脂模或直接 CNC 雕刻蜡模,精度高、易于修改,已成为行业主流;\n- 手工雕蜡版:直接在蜡块上雕刻出首饰造型,适用于注重手工肌理与有机线条的设计。\n\n起版完成后,需要对原模进行打磨、查验,确认线条流畅、对称性准确、镶口尺寸与宝石实际尺寸匹配,方能进入下一环节。\n\n### 二、压模与注蜡\n\n以金属原模或树脂模为基础,须翻制成可反复使用的橡胶模。具体步骤为:将原模放入压模框内,填入生橡胶片并加热加压,使橡胶包裹原模并硫化成型;随后用锋利刀片沿分模线将橡胶模精确剖开,取出原模,即得到一副带有完整阴腔的橡胶模。压模的成功与否直接影响蜡模的完整度及后续批量生产的一致性。\n\n注蜡时,将橡胶模夹紧在注蜡机上,加热使蜡料呈熔融状态,在压力下注入模腔,冷却后取出即得蜡模。每个蜡模需逐一检查,修饰飞边、气泡与合模线。对批量生产的首饰而言,蜡模可以大量复制,从而显著降低单件成本;而高级定制则多用单件蜡模或直接金属打印,保留独特性。\n\n### 三、种蜡树与灌石膏(倒模:失蜡铸造核心)\n\n这是首饰批量生产中效率最高的成型方式。操作者将若干蜡模按一定角度焊接在一根中央蜡杆上,形似“蜡树”。蜡树需设计合理,保证金属液能平稳流至每个模腔且排气顺畅。随后将蜡树置于不锈钢圆筒中,灌入专用石膏粉与水的混合浆料,经真空搅拌去除气泡后静置凝固。\n\n焙烧:石膏模完全固化后,放入焙烧炉以阶梯升温方式加热,使蜡模熔化、气化并流出,形成空腔,同时将石膏模中的水分充分排除、提高强度;此时的石膏腔体是金属浇注的模具。\n\n浇铸:将熔融的金属(金、银、铂、铜等)通过离心铸造机或真空吸铸机注入高温石膏模的空腔中,金属液填充蜡模留下的空间。冷却后,用高压水枪击碎石膏模,取出金属坯件——也就是整棵金属树。随后用剪钳将每件首饰从树杆上剪下,进行初步打磨。\n\n对中小批量或者独立设计师而言,以上流程可通过外部铸造厂完成,同样可以精准且成本可控;大型工厂则会建设完备的失蜡铸造线,配合自动化设备提高效率与良品率。\n\n### 四、执模与修整\n\n剪下的单件毛坯需要经过执模环节进行全套修整:用锉刀、砂轮、吊机(微型打磨设备)去除划痕、飞边、砂眼及焊接痕迹;对过薄的壁厚进行补焊加厚;对变形进行整形校正。同时还需对链扣、机关等活动部件进行功能测试——例如项链搭扣的顺畅度、耳钉针与耳壁的紧固性。执模完成后应彻底清洗,送入下一道工序。\n\n### 五、镶嵌与成品检验\n\n如果首饰带有钻石或彩宝,需要在大致成型的金属托架上施工:先按石头的形状、尺寸精修镶口,再采用爪镶、包镶、密镶、轨道镶等方法牢固固定宝石。资深镶嵌师的质检要符合“稳、齐、不伤石”三项硬指标。因此一个银版到精雕蜡、再到完工镶石交付的专业珠宝生产线,往往在最基础的检验环节最终把关——戒圈弧度一致性、链条牢度、圈号调整、印记打制抛光划痕等都会在此环节暴露问题甚至退样。合格者还应通过超声波清洗、进行复指定形等处理后办理成品入库。加工电金终饰检验:珠宝是否锃亮与否完全取决于镶后的打磨修洁抛光投入多少严谨耐心。
如若转载,请注明出处:http://www.shengsidezhubao.com/product/46.html
更新时间:2026-10-22 02:46:07